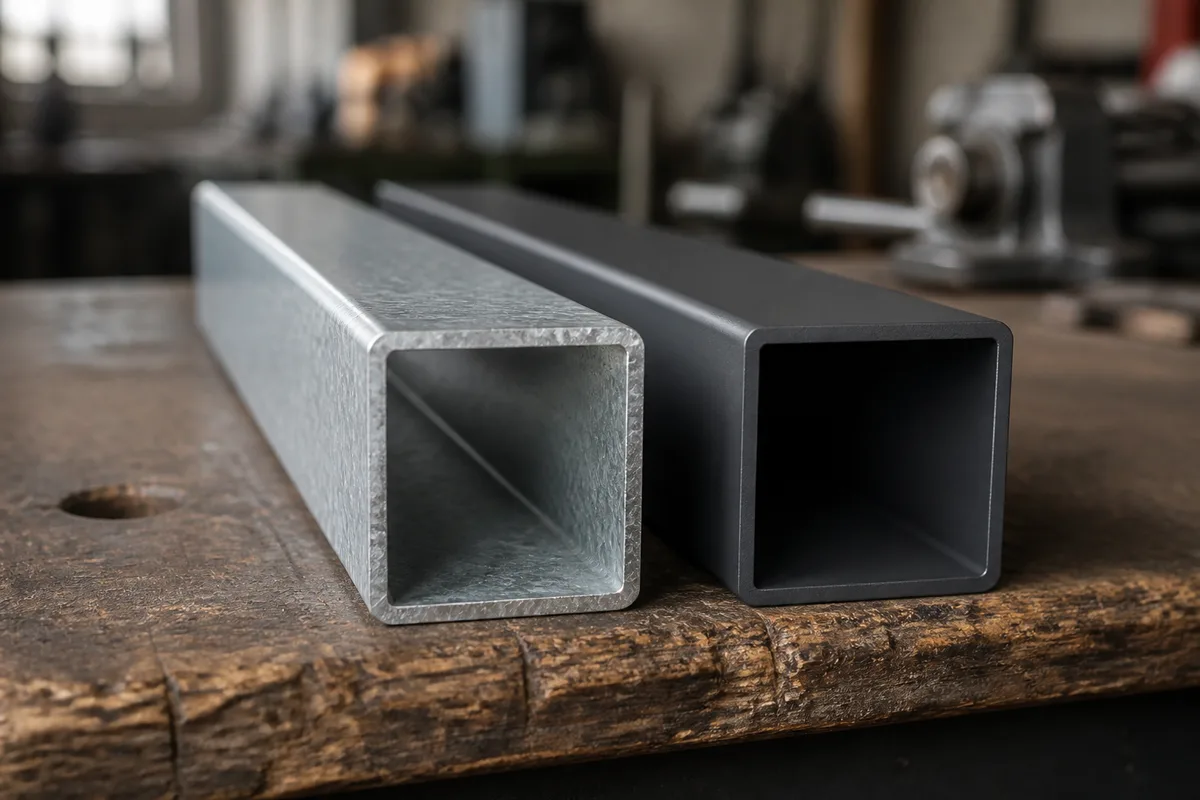
La galvanisation et le thermolaquage ne s’opposent pas : la première dépose une couche de zinc qui protège l’acier de la corrosion, le second applique une peinture en poudre cuite au four qui apporte la teinte et une barrière supplémentaire. Sur un ouvrage extérieur exposé, les deux se combinent le plus souvent en un système dit duplex.
Deux traitements, deux fonctions distinctes
La confusion vient du vocabulaire commercial, qui présente parfois acier galvanisé et acier thermolaqué comme deux options concurrentes. Techniquement, ce sont deux couches superposables qui ne jouent pas le même rôle.
La galvanisation à chaud consiste à plonger la pièce dans un bain de zinc en fusion, porté à environ 450 °C selon la norme NF EN ISO 1461 qui régit le procédé sur les produits finis en acier. Le zinc réagit chimiquement avec le fer et forme des couches d’alliage liées au métal, pas un simple dépôt posé dessus. La protection est métallurgique.
Le thermolaquage, lui, projette une poudre polymère chargée électrostatiquement sur la pièce, qui passe ensuite au four pour polymériser. Le résultat est une peinture sans solvant, dure, colorée. La protection est physique : un film qui isole le métal de l’air et de l’eau.
Le problème ? Un film reste vulnérable au choc. Une pierre projetée par une tondeuse, un frottement de vantail contre un pilier, et l’acier se retrouve à nu au fond de l’éclat. Le zinc, lui, continue de travailler même percé, pour une raison chimique détaillée plus bas.
| Critère | Galvanisation à chaud | Thermolaquage |
|---|---|---|
| Nature de la protection | Métallurgique, alliage zinc-fer | Barrière organique en surface |
| Norme de référence | NF EN ISO 1461 | EN 15773 sur support galvanisé |
| Teinte | Gris zinc, aspect variable | Toute la gamme RAL, mat ou satiné |
| Comportement à la rayure | Protège encore le métal nu | Amorce de corrosion sous le film |
| Rôle dominant | Durabilité | Esthétique et barrière |
Comment la galvanisation à chaud protège réellement l’acier
Le zinc ne se contente pas de recouvrir. Il se sacrifie.
La protection cathodique, l’argument décisif
Placé au contact du fer, le zinc joue le rôle d’anode sacrificielle : il s’oxyde à la place de l’acier tant qu’il reste du zinc à proximité de la zone exposée. Le phénomène s’observe autour des rayures et des arêtes coupées, où le métal nu reste protégé par le zinc voisin. Le zinc s’oxyde environ vingt-cinq fois plus lentement que l’acier, ce qui explique la lenteur du processus.
L’Association américaine des galvanisateurs publie des durées de service avant première maintenance qui varient fortement selon l’atmosphère : de l’ordre de 65 ans en environnement industriel, 70 ans en climat tropical, 85 ans en zone périurbaine et jusqu’à 120 ans en milieu rural. Ces ordres de grandeur concernent des revêtements conformes, sur des ouvrages correctement conçus.
Les épaisseurs imposées par la norme
L’épaisseur de zinc n’est pas laissée au choix de l’atelier. La norme NF EN ISO 1461 fixe des minimums qui augmentent avec l’épaisseur de l’acier traité, puisqu’une pièce épaisse reste plus longtemps dans le bain et développe des couches d’alliage plus nourries.
| Épaisseur de l’acier | Épaisseur minimale de zinc |
|---|---|
| 1,5 à 3 mm | 55 microns |
| 3 à 6 mm | 70 microns |
| Plus de 6 mm | 85 microns |
Certains aciers dits réactifs, riches en silicium, développent spontanément des revêtements bien plus épais, couramment de 120 à plus de 200 microns, au prix d’un aspect gris terne et parfois rugueux. Un métallier averti anticipe ce comportement dès le choix de la nuance, surtout quand l’ouvrage recevra une finition colorée derrière.
Cette contrainte d’épaisseur pèse aussi sur la conception. Une pièce creuse doit comporter des trous d’évent et d’écoulement pour que le zinc entre, circule et ressorte. Un caisson fermé envoyé au bain se transforme en bombe à retardement sous l’effet de la vapeur. Les ateliers de chaudronnerie et métallerie de l’Eure intègrent ces percements dès le plan de fabrication.
Le thermolaquage, une finition qui fait aussi office de barrière
Le procédé se déroule en trois temps : préparation de surface, application de la poudre au pistolet électrostatique, cuisson en étuve. Pour une poudre polyester thermodurcissable, la polymérisation demande de l’ordre de 180 °C pendant une quinzaine de minutes, le temps que la résine réticule et forme un film continu.
Le choix de la résine décide de la tenue dans le temps. Les poudres époxy offrent une excellente adhérence et une bonne résistance chimique, mais farinent sous l’ultraviolet : elles se réservent aux ouvrages intérieurs ou aux sous-couches. Les poudres polyester, dites qualité architecturale, conservent leur teinte et leur brillance en extérieur, ce qui en fait le standard des portails, garde-corps et clôtures. Les formulations polyuréthane et acrylique complètent la gamme sur des besoins spécifiques.
L’absence de solvant change la donne côté atelier : pas de vapeurs inflammables, pas d’exposition respiratoire aux diluants, et la poudre non déposée se récupère pour être réappliquée. Deux labels européens encadrent la qualité des applicateurs, QUALICOAT pour l’aluminium et QUALISTEELCOAT pour l’acier, avec des contrôles réguliers sur la préparation, l’épaisseur et l’adhérence du film.
Reste la limite déjà évoquée. Un thermolaquage appliqué directement sur acier brut, même parfaitement grenaillé, ne survit pas longtemps en extérieur dans un climat humide. La moindre blessure du film ouvre un point d’entrée, la rouille progresse sous la peinture et la soulève par plaques. Le remède ne consiste pas à épaissir la poudre mais à mettre du zinc dessous.
Le système duplex, quand galvanisation et thermolaquage travaillent ensemble
Associer les deux traitements donne ce que la profession nomme un système duplex : galvanisation à chaud d’abord, revêtement organique en poudre ensuite. Le zinc assure la durabilité de fond et la protection des zones blessées, la poudre apporte la teinte, ferme la porosité de surface et ralentit la consommation du zinc.
Cette combinaison dispose de sa propre norme européenne. La NF EN 15773, dans sa version de 2018, traite l’application industrielle de revêtements organiques en poudre sur acier galvanisé à chaud ou shérardisé, et couvre notamment la conception des pièces, leur fabrication en vue de la galvanisation et la préparation chimique de surface avant poudrage.
Le point critique se situe entre les deux opérations. Un zinc neuf est chimiquement actif ; un zinc vieilli porte des oxydes blancs et des sels. Dans les deux cas, la poudre n’adhère pas durablement sans traitement préalable, généralement un dégraissage suivi d’un décapage léger ou d’une conversion chimique. Un ouvrage galvanisé stocké dehors plusieurs mois avant peinture réclame davantage de travail qu’une pièce sortie du bain la veille.
Le second piège tient au dégazage. Le revêtement de zinc emprisonne des micro-porosités qui libèrent de l’air pendant la cuisson et créent des cratères dans le film. Les ateliers rodés au duplex pratiquent une cuisson à blanc de la pièce galvanisée avant poudrage pour purger ces cavités.
Choisir selon l’exposition réelle de l’ouvrage
La norme ISO 12944-2 classe les atmosphères par agressivité, de C1 pour les intérieurs chauffés et secs jusqu’à C5 pour les environnements industriels ou marins sévères, avec une catégorie CX pour les conditions extrêmes de type offshore. Des catégories distinctes, Im1 à Im4, couvrent les ouvrages immergés ou enterrés. Ce classement sert de langage commun entre le prescripteur et l’applicateur.
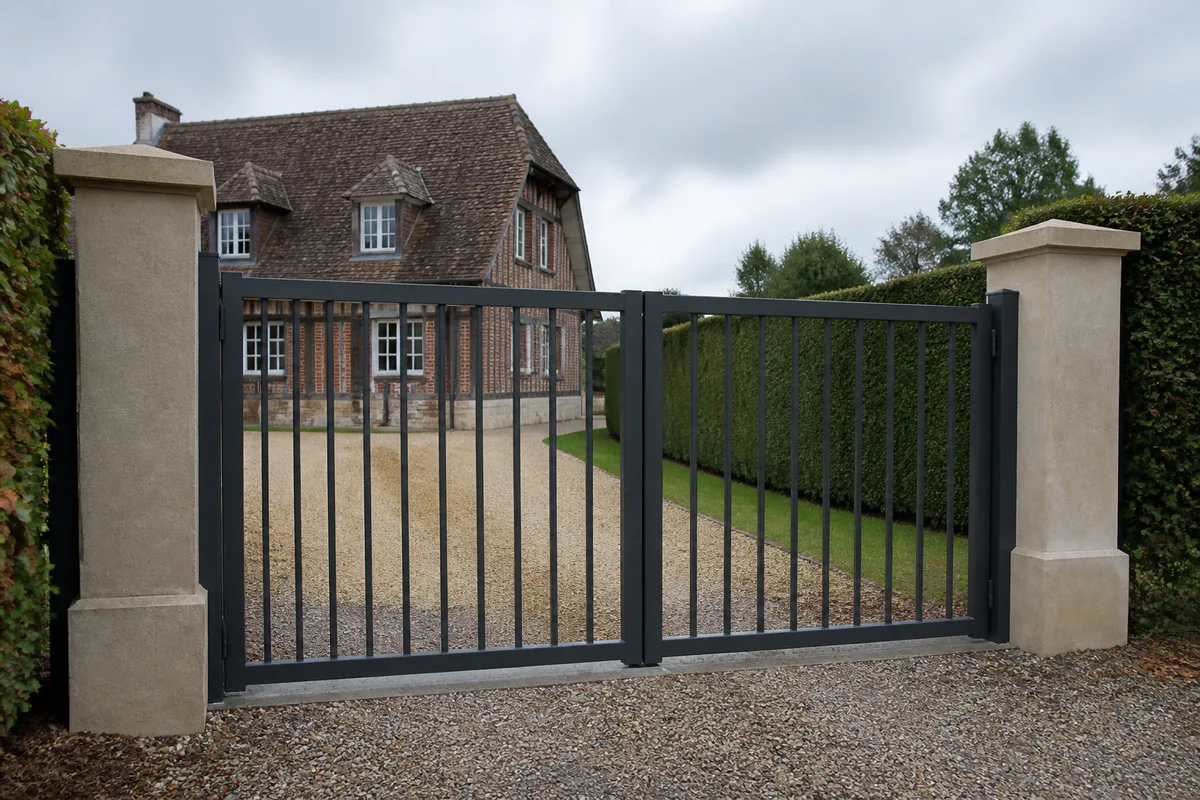
Dans l’Eure, l’exposition varie sensiblement d’un chantier à l’autre. Un garde-corps intérieur d’escalier, dans un pavillon d’Évreux ou de Louviers, vit dans une atmosphère peu agressive : un thermolaquage seul sur acier grenaillé suffit largement. Un portail de propriété exposé aux vents d’ouest qui remontent la vallée de la Seine vers Vernon, lavé par les pluies et couvert de dépôts, relève d’une autre catégorie et justifie le duplex.
Quelques repères de terrain aident à trancher :
- Ouvrage intérieur sec, sans condensation : thermolaquage direct sur acier préparé.
- Ouvrage extérieur abrité, faible exposition : galvanisation seule ou duplex selon l’exigence esthétique.
- Portail, clôture, garde-corps de terrasse plein vent : duplex, sans discussion.
- Pièce enterrée, scellée ou en contact avec du béton frais : galvanisation, avec vigilance sur les zones de reprise.
- Ouvrage proche d’un point d’eau ou d’une zone humide de la vallée de la Risle : duplex, voire inox pour les pièces fines.
Le style entre aussi en compte. Une grille forgée ou une rampe ouvragée, sujets traités sur la page ferronnerie d’art dans l’Eure, s’accommode mal d’un aspect zinc brut : la teinte thermolaquée respecte le dessin. À l’inverse, une structure technique de local artisanal se contente très bien du gris zinc, plus économique et sans reprise de teinte à prévoir.
Ce qui fait échouer un traitement, et comment l’éviter
La cause première des déconvenues n’est pas le produit mais la chronologie du chantier. Chaque intervention sur le métal après traitement crée un point faible.
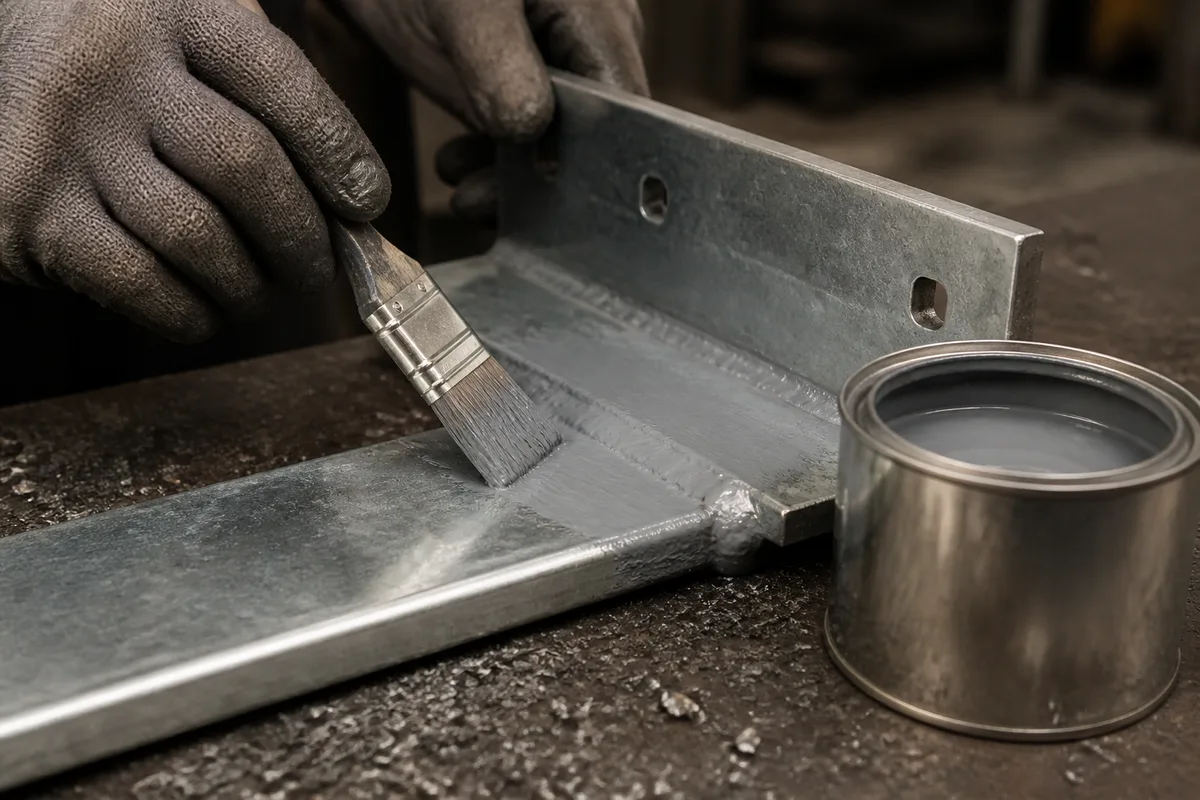
Une soudure réalisée après galvanisation brûle le zinc sur plusieurs centimètres autour du cordon. La zone redevient de l’acier nu et rouille en premier, souvent au bout de deux ou trois hivers. La règle est simple : souder, percer, tarauder, puis traiter. Quand une reprise s’impose malgré tout, la réparation passe par métallisation, peinture riche en zinc ou baguette de zinc appliquée à chaud, dans une épaisseur comparable au revêtement voisin.
Le perçage d’une patte de fixation ou la pose tardive d’une gâche produisent le même effet à plus petite échelle. Sur un portail, ces points se situent précisément là où l’eau stagne et où les efforts s’exercent. Les questions de serrure, de gâche et de cylindre sur ouvrage métallique sont détaillées dans le guide serrurier et dépannage dans l’Eure.
Deux autres erreurs reviennent souvent. Le stockage à plat de pièces galvanisées fraîches, empilées sans cale, provoque la rouille blanche : l’eau piégée entre deux surfaces attaque le zinc avant qu’il n’ait formé sa patine protectrice. Et le nettoyage au nettoyeur haute pression rapproché, qui décolle un thermolaquage aux arêtes et injecte l’eau sous le film.
En France, la filière dispose d’un maillage industriel solide. Un recensement de 2014 dénombrait environ 55 installations de galvanisation à chaud traitant près de 600 000 tonnes d’acier par an, dont 45 % pour le secteur du bâtiment. Un métallier local sous-traite donc cette étape à un galvanisateur régional, ce qui explique les délais annoncés sur les devis d’ouvrages sur mesure.
Entretien et lecture d’un devis
Un ouvrage traité correctement demande peu, mais régulièrement. Un rinçage à l’eau claire une à deux fois par an retire les dépôts salins, les pollens et les poussières qui retiennent l’humidité contre le film. Un contrôle visuel des arêtes, des soudures et des points de fixation repère les éclats avant que la corrosion ne s’installe dessous. Une retouche au pinceau prend dix minutes ; une reprise complète après cinq ans d’abandon coûte le prix d’un décapage.
Côté devis, quelques mentions distinguent une proposition sérieuse. Le document doit préciser le traitement retenu, galvanisation seule, thermolaquage seul ou duplex, et nommer la norme appliquée. Il indique la teinte RAL et son aspect, mat, satiné ou brillant, ainsi que le type de poudre. Un devis qui écrit simplement « peinture époxy » sur un portail extérieur mérite une question directe, cette famille de résine ne tenant pas aux ultraviolets.
Vérifiez aussi le calendrier annoncé. Un ouvrage duplex part chez le galvanisateur, revient, puis repart chez l’applicateur : le délai global dépasse celui d’un thermolaquage simple, et un planning qui l’ignore prépare une mauvaise surprise. Les configurations concrètes de vantaux, de motorisation et de dimensions sont reprises dans le guide du portail métallique dans l’Eure.
Prochaine étape : décrivez l’exposition réelle de l’ouvrage, plein vent ou abrité, intérieur ou extérieur, et demandez que le traitement soit chiffré ligne par ligne sur au moins deux devis. C’est le poste qui décide de la durée de vie, bien avant le dessin du vantail.
Recevez jusqu'à 3 devis gratuits
Gratuit, sans engagement · réponse sous 24h
Étape 1 sur 4
Où se situent les travaux ?
Pour trouver des professionnels près de chez vous.
Comment vous appelez-vous ?
Votre numéro pour recevoir les devis
Les professionnels vous rappellent directement.
Votre e-mail
Pour recevoir la confirmation de votre demande.
Demande envoyée !
Des professionnels vérifiés vont vous recontacter sous 24h. Pensez à décrocher les numéros locaux.